Частые ошибки при внедрении стандартов ISO


Одна из самых распространенных, но недооцененных ошибок – внедрение ISO как отдельной системы, параллельной реальному производству.

На бумаге все выглядит идеально: есть регламенты, графики уборки, инструкции и контрольные точки. Но внутри смены производство работает по другим правилам – под давлением плана, ограниченным временем на уборку, особенностями оборудования и человеческим фактором.

Особенно заметно это в санитарной обработке. Например, регламент может требовать определенное время для воздействия моющего раствора, но линия запускается раньше из-за плотного графика. Или схема уборки формально утверждена, но сотрудники адаптируют ее, потому что отдельные участки оборудования сложно хорошо промыть в рамках существующего процесса.

Со временем на производстве появляются неофициальные практики:

  • сокращаются отдельные этапы обработки;
  • меняется последовательность мойки;
  • часть процедур выполняется «на глаз»;
  • санитарные операции начинают зависеть от конкретной смены или оператора.

Проблема в том, что отклонения в системе редко заметны сразу. Внешне всё выглядит нормально: документы заполнены, проверки проходят, оборудование моется ежедневно. Однако санитарная обработка постепенно становится менее эффективной и управляемой.

Поэтому внедрение ISO должно учитывать реальную производственную логику. Если стандарт не соответствует технологическому процессу, геометрии оборудования и условиям работы, сотрудники неизбежно начинают подстраивать систему под себя.

Санитарные зоны проектируются без учета будущей мойки

При проектировании или модернизации пищевого производства основное внимание уделяется производительности, логистике и размещению оборудования. Вопросы санитарной обработки часто откладываются на потом, когда внести изменения становится сложнее и дороже. В результате возникают зоны, формально соответствующие требованиям, но неудобные для регулярной и качественной мойки:

  • труднодоступные соединения;
  • закрытые участки трубопроводов;
  • участки с постоянным скоплением влаги;
  • сложные стыки и крепления;
  • оборудование, которое невозможно полноценно обработать без частичной разборки.

На практике такие зоны становятся источником постоянных санитарных проблем. Даже при строгом соблюдении регламентов и использовании качественной химии, оператор не может гарантировать равномерную обработку всех поверхностей.

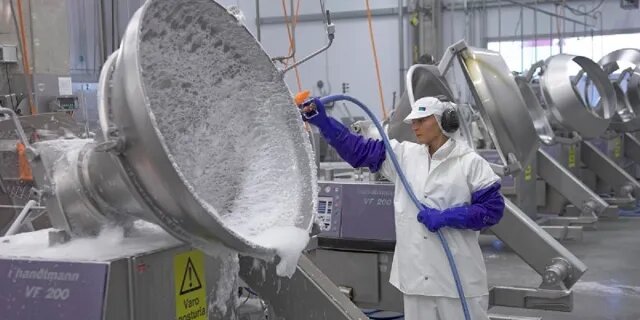
Особенно сложно с пенной мойкой. Если зона не адаптирована под этот метод, пена распределяется неравномерно. Некоторые участки остаются грязными даже после нескольких циклов.

Со временем производства пытаются компенсировать эти недостатки, увеличивая время обработки, расход воды и концентрацию моющих средств. Но это не решает проблему – система все равно зависит от постоянных ручных корректировок.

Поэтому эффективная санитарная обработка начинается не с выбора химии или оборудования, а с правильного проектирования пространства. Только так можно обеспечить стабильную, быструю и одинаково эффективную мойку в каждой смене.

Пенную мойку оценивают визуально, а не по эффективности


Одна из самых распространенных ошибок при внедрении стандартов ISO на пищевых производствах – замена фактической санитарной обработки визуальным осмотром.

На деле это означает следующее: если поверхность покрыта пеной и кажется чистой, процесс считается завершенным. Такой подход быстро становится привычным, так как он удобен: его легко проверить, не нужно проводить измерения, и он не усложняет работу сотрудников.


Однако визуальная «чистота» не является показателем эффективности мойки. Пена может равномерно покрывать поверхность, но при этом:

  • не обеспечивать достаточную концентрацию активного вещества;
  • не выдерживать необходимое время контакта с загрязнением;
  • не проникать в микрорельеф поверхности;
  • не разрушать устойчивые органические и жировые отложения.

Формально санитарная обработка считается выполненной, но микробиологическая безопасность может быть под угрозой из-за остаточных загрязнений.

Эта проблема часто возникает при внедрении стандартов ISO, когда акцент смещается на фиксацию факта выполнения процедур, а не их результативность. В журналах и чек-листах отмечают, что мойка проведена, параметры зафиксированы, отклонений нет. Однако реальное качество очистки остается вне внимания.

Визуальный контроль создает ложное ощущение стабильности. Производство уверено, что система работает корректно, так как внешний результат выглядит одинаково от смены к смене. Но при этом игнорируются ключевые параметры: концентрация раствора, стабильность подачи, давление, температура и время экспозиции.

Возникает разрыв между формальным соответствием стандартам ISO и реальной санитарной эффективностью: процесс есть, контроль есть, а измеряемого качества обработки нет.

Производство недооценивает стоимость «переобработки»

При внедрении стандартов ISO и разработке санитарных процедур часто руководствуются логикой: чем больше обработки, тем безопаснее. На практике это приводит к противоположному результату: производство начинает компенсировать неопределенность процессов увеличением времени мойки, концентрации химических средств и количества циклов обработки.

С первого взгляда кажется, что это усиление контроля. Но на самом деле возникает скрытая проблема – «переобработка», которую редко рассматривают как отдельный риск.

Проявляется это обычно так:

  • увеличивается время санитарных остановок линии;
  • возрастает расход моющих и дезинфицирующих средств;
  • оборудование подвергается более агрессивному воздействию, чем требуется по регламенту;
  • отдельные зоны промываются повторно «на всякий случай».

Если нет уверенности в стабильности результата, система начинает работать с запасом. Но этот запас постепенно превращается в норму и перестает восприниматься как отклонение.


При этом у переобработки есть прямые последствия, которые часто остаются вне экономического учета:

  • ускоренный износ уплотнений, шлангов и соединений;
  • рост эксплуатационных затрат на обслуживание оборудования;
  • нарушение технологического ритма производства;
  • снижение общей эффективности смены.

Особенно остро это проявляется в системах, где санитарная обработка зависит от ручного труда или непостоянных параметров подачи раствора. Увеличение «интенсивности мойки» в таких условиях не улучшает качество, а лишь маскирует отсутствие контроля над процессом.

Внедрение ISO создает иллюзию соответствия требованиям: процессы документируются, контроль усиливается, ресурсы увеличиваются. Однако реальная эффективность системы может снижаться, потому что вместо точного управления параметрами происходит их избыточное использование.

ISO не учитывает реальную сменяемость персонала 

Одна из скрытых проблем при внедрении ISO на пищевых производствах – это проектирование системы, ориентированной на «стабильного и обученного сотрудника». Но в реальности на линии такого идеального работника почти не встретить.

В документации процессы описаны логично и последовательно: есть инструкции, регламенты, схемы санитарной обработки и контрольные листы. Предполагается, что оператор четко знает последовательность действий, понимает критические параметры и строго следует установленным процедурам.

Но фактическая ситуация на производстве другая:

  • высокая текучесть персонала;
  • постоянное введение новых сотрудников;
  • сезонные работники и подменные смены;
  • разный уровень подготовки операторов в рамках одной линии.

В таких условиях даже грамотно составленный регламент перестает быть универсальным стандартом. 

Особенно ярко это заметно в санитарных процессах. Когда система мойки требует строгого соблюдения последовательности действий, контроля концентрации или времени выдержки, каждый новый сотрудник фактически заново осваивает процесс. Он может упрощать, ускорять или пропускать отдельные этапы.

В результате возникает эффект расслоения:

  • на бумаге процесс остается одинаковым;
  • в реальности качество выполнения сильно зависит от конкретного человека.

ISO сталкивается с серьезной проблемой: стандарт определяет, как должно быть, но не всегда учитывает изменения в составе исполнителей.

Без технологической поддержки – оборудования, снижающего зависимость от человеческого фактора и повышающего автоматизацию и повторяемость процессов – система теряет стабильность не только на уровне документации, но и в исполнении.

Одна из главных ошибок при внедрении ISO на пищевых предприятиях – это смещение контроля с качества результата на формальное выполнение санитарных процедур.

В большинстве систем это кажется правильным: мойка проведена, чек-лист заполнен, параметры отмечены, отклонений нет. С точки зрения документации все выглядит нормально.

Но главный вопрос остается без ответа: был ли достигнут одинаковый результат после каждой санитарной обработки?

На практике этот аспект часто игнорируется. Производство фиксирует, что процесс прошел, но не проверяет его воспроизводимость – способность каждый раз обеспечивать одинаковый уровень очистки при одинаковых условиях.

В результате возникает ситуация, когда:

  • одна и та же зона после мойки может иметь разный уровень остаточных загрязнений;
  • эффективность обработки зависит от смены или оператора;
  • параметры процесса формально соблюдаются, но фактический результат «плавает».

ISO-системы в стандартной интерпретации чаще ориентируются на подтверждение выполнения процедур, а не на измерение стабильности результатов. Это особенно заметно в санитарной обработке, где визуального контроля и чек-листов недостаточно для оценки реального качества очистки.


Еще одна проблема – долгое время отсутствие контроля воспроизводимости остается незамеченным. На уровне аудитов система выглядит стабильной, так как проверяются наличие процессов, а не их стабильный результат в динамике.


В итоге производство получает иллюзию управляемости: процесс есть, подтверждение есть, но качество между циклами остается неконтролируемым.

Воспроизводимость – ключевой показатель зрелости санитарной системы. Важно не просто выполнить мойку, а обеспечить стабильное качество в каждом цикле.

Аудиты проходят успешно, но санитарная система остается “реактивной” 

На многих пищевых производствах складывается парадоксальная ситуация: компания успешно проходит внешние аудиты ISO, но внутри ощущается, что санитарная система работает не проактивно, а в режиме постоянного реагирования на проблемы.

Формально все требования соблюдаются: есть регламенты, заполнены журналы, санитарные процедуры выполняются по графику. С точки зрения проверки, система выглядит управляемой и соответствующей стандартам.

Однако на практике управление качеством часто начинается только после появления проблемы – будь то замечание аудитора, внутреннее несоответствие или, в крайнем случае, рекламация.

Так формируется реактивная модель работы:

  • корректирующие действия запускаются после выявления отклонений;
  • анализ причин происходит постфактум;
  • изменения в процессах внедряются «по факту проблемы», а не до ее возникновения.

ISO в такой системе становится средством подтверждения соответствия, а не механизмом предотвращения рисков. Это особенно важно в санитарной обработке, где цель – предотвратить накопление микробиологических угроз, а не просто фиксировать факт мойки.

Слабость системы – отсутствие проактивного контроля. На уровне аудитов она кажется устойчивой: несоответствия устраняются, документы обновляются. Но из-за этого одни и те же проблемы повторяются, требуя постоянного вмешательства.

Зрелая система снижает вероятность отклонений, обеспечивая стабильность процессов и контроль ключевых параметров. Иначе ISO – лишь формальный стандарт, не влияющий на реальную предсказуемость санитарных результатов.

Управляемость санитарных процессов важнее формального соответствия ISO

Внедрение ISO на пищевом производстве часто воспринимается как завершение – сертификат подтверждает, что система работает. Но на практике соответствие стандарту не гарантирует управляемость санитарных процессов.

Большинство ошибок объединяет одна причина – разрыв между формальными требованиями и реальной логикой производства. Когда ISO существует отдельно от технологий, санитарных систем и оборудования, система опирается на компромиссы, ручные решения и постоянные компенсации.


В таких условиях важно не только соблюдать регламенты, но и повторять процесс мойки и дезинфекции одинаково –  независимо от смены, оператора и нагрузки.


Поэтому современный подход к санитарной безопасности смещается от контроля к управлению качеством: стабильностью, повторяемостью и предсказуемостью.

ISO – не конечная цель, а рамка, которая работает только при системном подходе, где оборудование, процессы и персонал взаимодействуют как единое целое.

Наши системы установлены на предприятиях

АО "Сибагро"
г. Богданович, Свердловская Область

ООО «Пивоваренная компания Балтика»
г. Новосибирск

АО Продо «Тюменский бройлер»
с. Каскара, Тюменская область

Группа компаний «Черкизово»
г. Брянск

ООО "Комос-Групп"
Республика Удмуртия

АО «Останкинский мясоперерабатывающий комбинат»
г. Москва

АО "Группа Агропредприятий "Ресурс"
г. Самара

АО "Пивоварня Москва-Эфес"
г. Уфа

ООО "Мясоперерабатывающий комплекс «Атяшевский»
г. Рузаевка, Республика Мордовия

ООО «Ярск» (Компания «Дымов»)
г.Красноярск

ООО «СПК»
г. Новосибирск

ТОО "Carlsberg"
г. Алматы. Казахстан

ООО "Дёлер НФ и НБ"
г. Лобня, Московская Область

ООО "Русская Треска"
г. Мурманск

ООО «Сибирские колбасы»
г. Омск

ТОО «Тай-Ман Фуд» ТМ "Small"
г. Алматы, Казахстан

АО "Вимм-Билль-Данн".
г. Юрьев-Польский, Владимирская Область

АО Молокозавод «Петропавловский»
г. Петропавловск-Камчатский

АО "Продо Тюменский бройлер"
с. Каскара, Тюменская область

ООО «Мурман-Сифуд»
г. Мурманск

ООО "Белмаре Групп"
г. Могилёв, Беларусь

ООО «Актанышский молочный комбинат»
Республика Татарстан

ООО «Пивоварня Кожевниково»
с. Кожевниково, Томская область

ООО «А7 Агро - Оренбургский Молочный Комбинат»
г. Оренбург

ООО «Фабрика Фаворит»
г. Новосибрск

ООО «Фабрика здорового питания»
г. Верхняя Пышма, Свердловская область

ООО «Пивзавод Викбир»
г. Владивосток

ООО «Рыбный хит»
г. Новосибирск

ООО "Холод"
г. Заринск, Алтайский Край

ООО "Тимашевская Птицефабрика"
г. Самара

ОАО "Сарапул-Молоко"
г. Сарапул, Республика Удмуртия

АО «Милком»
г. Ижевск

ООО "Руском", Голышмановская ПТФ
р.п. Голышманово, Тюменская Область

ООО "Петкорм"
г. Дмитров, Московская область

ООО "Восточный"
с. Италмас, Республика Удмуртия

ООО «Агрохолдинг Сахалинский»
г. Южно-Сахалинск

ИП Киндрачук Т.Н. ТМ "Изобильный Олимп"
г. Красноярск

ООО «Рикон»
г. Барнаул

ООО "Черкашин и Партнёры"
г. Екатеринбург

ООО «Сарапульский мясокомбинат»
г. Сарапул, Республика Удмуртия

ООО «СПК», Филиал "Черепановский"
г. Черепаново, Новосибирская Область

АО Пермский Хладокомбинат "Созвездие"
г. Пермь

АО «Птицефабрика «Боровская»
р.п. Боровский, Тюменская область

ООО «Рузский купажный завод»
г. Руза, Московская область

ООО «ПФ Улыбино»
г. Искитим, Новосибирская область

ООО «Производственная компания «Самобранка»
г. Волгоград

АО "Руст Россия"
г. Санкт-Петербург

ООО «Любава»
г. Барнаул

ООО «Алтайская утка»
г. Барнаул

ООО "Камские Сыродельни"
г. Ижевск

СХПК «Усольский Свинокомплекс»
р.п. Белореченский, Иркутская область

ООО «Вкусная жизнь»
г. Барнаул

ООО «Киньтизьма»
с. Юшкозёрское, Республика Карелия

ООО «Казанский молочный комбинат»
г. Казань

СППК "Шангал"
г. Калининград

ООО «Жуковское молоко»
г. Жуковка, Брянская область

АО Птицефабрика «Верхневолжская»
п.о. Рязаново, Тверская область

ООО «Кипринский молочный завод»
г. Барнаул

ООО «Барнаульский пищевик»
г. Барнаул

АО "Куриное царство "Брянский филиал"
г. Брянск

ООО "Диаф"
г. Барнаул

ОАО «Колхоз Октябрь»
г. Петропавловск-Камчатский

ЗАО «Октябрьская птицефабрика»
г. Новосибирск

ИП Дущенко В.А.
с. Редкая Дубрава, Алтайский край

ЗАО «Кузбасский пищекомбинат»
г. Новокузнецк

АО Свинокомплекс «Уральский»
г. Богданович, Свердловская Область

МП "Ямальские Олени"
с. Яр-Сале, Ямало-Ненецкий автономный округ

СПО ССПК «Дружба»
с. Дружба, Алтайский край

АО Компания «Проксима»
г. Новосибирск

ООО "Фуд-Плюс"
г. Владивосток

ООО "Мирамит"
г. Москва

ООО «Частная пивоварня «Афанасий»
г. Тверь

АО «Птицефабрика Чикская»
с. Прокудское, Новосибирская область

АО АПК «Орловская Нива»
г. Орел

АО «Северная звезда»
г. Южно-Сахалинск

ООО «Дальпико Фиш»
г. Владивосток

ООО «Сиббарс»
г. Новосибирск

ООО "Тритон"
г. Оренбург

ООО "Фугу Москоу"
г. Москва

ООО "Планета Мириталь"
г. Москва

ООО "Фабрика Бахетле"
г. Зеленодольск, Республика Татарстан

ООО "Мясокомбинат Таврия"
г. Челябинск

ООО "Мясокомбинат Ремит"
г. Подольск, Московская область

АО "Мясокомбинат Клинский"
г. Клин, Московская Область

АО "Птицефабрика Рефтинская"
п. Рефтинский, Свердловская Область

ООО "Пивзавод"
г. Архангельск

ООО "Волков"
г. Кемерово

ООО "ТД Дубровка Молоко"
с. Супонево, Брянская Область

ООО «Добрый хозяин – Рузаевка»
р.п. Рузаевка, Мордовия

ЗАО "Кристалл-Эстейтс"
г. Орёл
Преимущества

Работы с нами
Мы производители
Мы производители

Наша компания производит большинство позиций для системы: Насосные станции, пенные посты, мобильные передвижные посты, держатели, монтажные стенды, насадки и копья. Зарегестрирован собственный товарный знак.

Премиум качество
Премиум качество

В наших системах мы используем инжекторы немецкой компании R+M, которые успешно зарекомендовали себя на предприятиях более, чем в 100 странах. Остерегайтесь подделок на Российском рынке дубликатов европейского оборудования. Не экономьте на качестве.

Наш опыт работы
Наш опыт работы

С 2014 года наше оборудование установлено на пищевых предприятиях от Калининграда до Камчатки, в Казахстане и Белоруссии. Наши клиенты это молочные комбинаты, мясные и рыбные производства, пивоваренные заводы, птицефабрики, свинокомплексы и другие предприятия.

Бесперебойные поставки

В настоящее время мы осуществляем бесперебойные поставки комплектующих. На нашем складе всегда имеется большой запас узлов и запчастей для технического обслуживания оборудования. Поставляемые бренды R+M, Siemens, Danfoss, Festo.

Поэтапное финансирование

Предоплата составляет 50% от суммы договора. 30% оплачивается перед отгрузкой товара заказчику. 20% оплачивается в течение 10-ти дней после подписания акта приёмки оборудования. В ряде случаев мы готовы взять проекты без предоплаты.

Работы "под ключ"
Работы "под ключ"

Компания «ОдиссейСистемс» осуществляет полный спектр услуг в вопросах чистоты на пищевых предприятиях: от обработки заявки до сдачи объекта и обучения персонала. Наши специалисты осуществят монтаж системы в любом регионе РФ.

Отправляя форму, соглашаюсь на обработку персональных данных и принимаю политику конфиденциальности